
Изготовление металлоконструкций
Металлоконструкции под задачу заказчика
Мы изготавливаем металлоконструкции полного цикла: раскрой листа лазером, гибка, сварка и порошковая окраска выполняются на одном участке. Заказчик получает готовое изделие — раму, площадку обслуживания, стеллаж, опору, ограждение, корпус — с одним ответственным за качество и сроки.
Такой цикл удобен, когда нужно быстро пройти путь от эскиза до установки: не требуется передавать детали между подрядчиками, а размеры и допуски согласуются на этапе технологии, а не в процессе сборки.
[заполнить: одна-две фразы о позиционировании — объём переработки листа в месяц, число сварщиков и разряды, наличие аттестации]
Что изготавливаем
- Рамы и каркасы под оборудование, двигатели, насосы, вентиляцию.
- Площадки обслуживания, лестницы, ограждения, переходные мостики.
- Стеллажи, столы, верстаки, тара, поддоны, контейнеры.
- Опоры, кронштейны, закладные детали, анкерные группы.
- Корпуса, кожухи, ёмкости и бункеры (без работы под давлением).
- Кожухи и облицовки с декоративной окраской по RAL.
Лазерная резка
Лазерный раскрой — первый этап: от точности контура зависит, соберётся ли конструкция без подгонки. Резка выполняется по файлам DXF/DWG, которые готовятся из чертежей или 3D-моделей заказчика.
- Толщина: сталь [заполнить: например, 0,5–12 мм], нержавейка [заполнить: ], алюминий [заполнить: ].
- Точность контура: [заполнить: например, ±0,1 мм], ширина реза [заполнить: например, 0,2–0,4 мм].
- Размер стола: [заполнить: например, 3000 × 1500 мм], максимальный размер детали [заполнить: ].
- Материалы: Ст3, 09Г2С, нержавеющая сталь 12Х18Н10Т и AISI 304/316, алюминий Д16Т/АМг, латунь [заполнить: ].
При лазерной резке кромка получается ровной, без грата, и не требует дополнительной обработки перед сваркой. Для деталей под нагрузкой оговаривается припуск под гибку — [заполнить: например, 0,5–1,0 мм в зависимости от толщины и радиуса].
Гибка
Гибка выполняется на листогибочном прессе с ЧПУ по программе, что обеспечивает повторяемость углов в серии.
- Максимальная длина гиба: [заполнить: например, 2500 мм], усилие пресса: [заполнить: например, 100 т].
- Толщина: [заполнить: например, до 8 мм], минимальный внутренний радиус [заполнить: например, 1,0–1,5 толщины].
- Точность угла: [заполнить: например, ±1°], допуск по полке [заполнить: ].
- Оснастка: [заполнить: набор пуансонов и матриц, радиусные матрицы].
Типовые ошибки, которые снимаем на этапе подготовки: слишком малый радиус (трещины по кромке), отсутствие компенсации пружинения, гибка вблизи отверстий и сварных швов. При необходимости деталь гнётся в два-три перехода с промежуточным контролем угла.
Сварка
Сварные швы рассчитываются под нагрузку и выполняются по согласованной технологии.
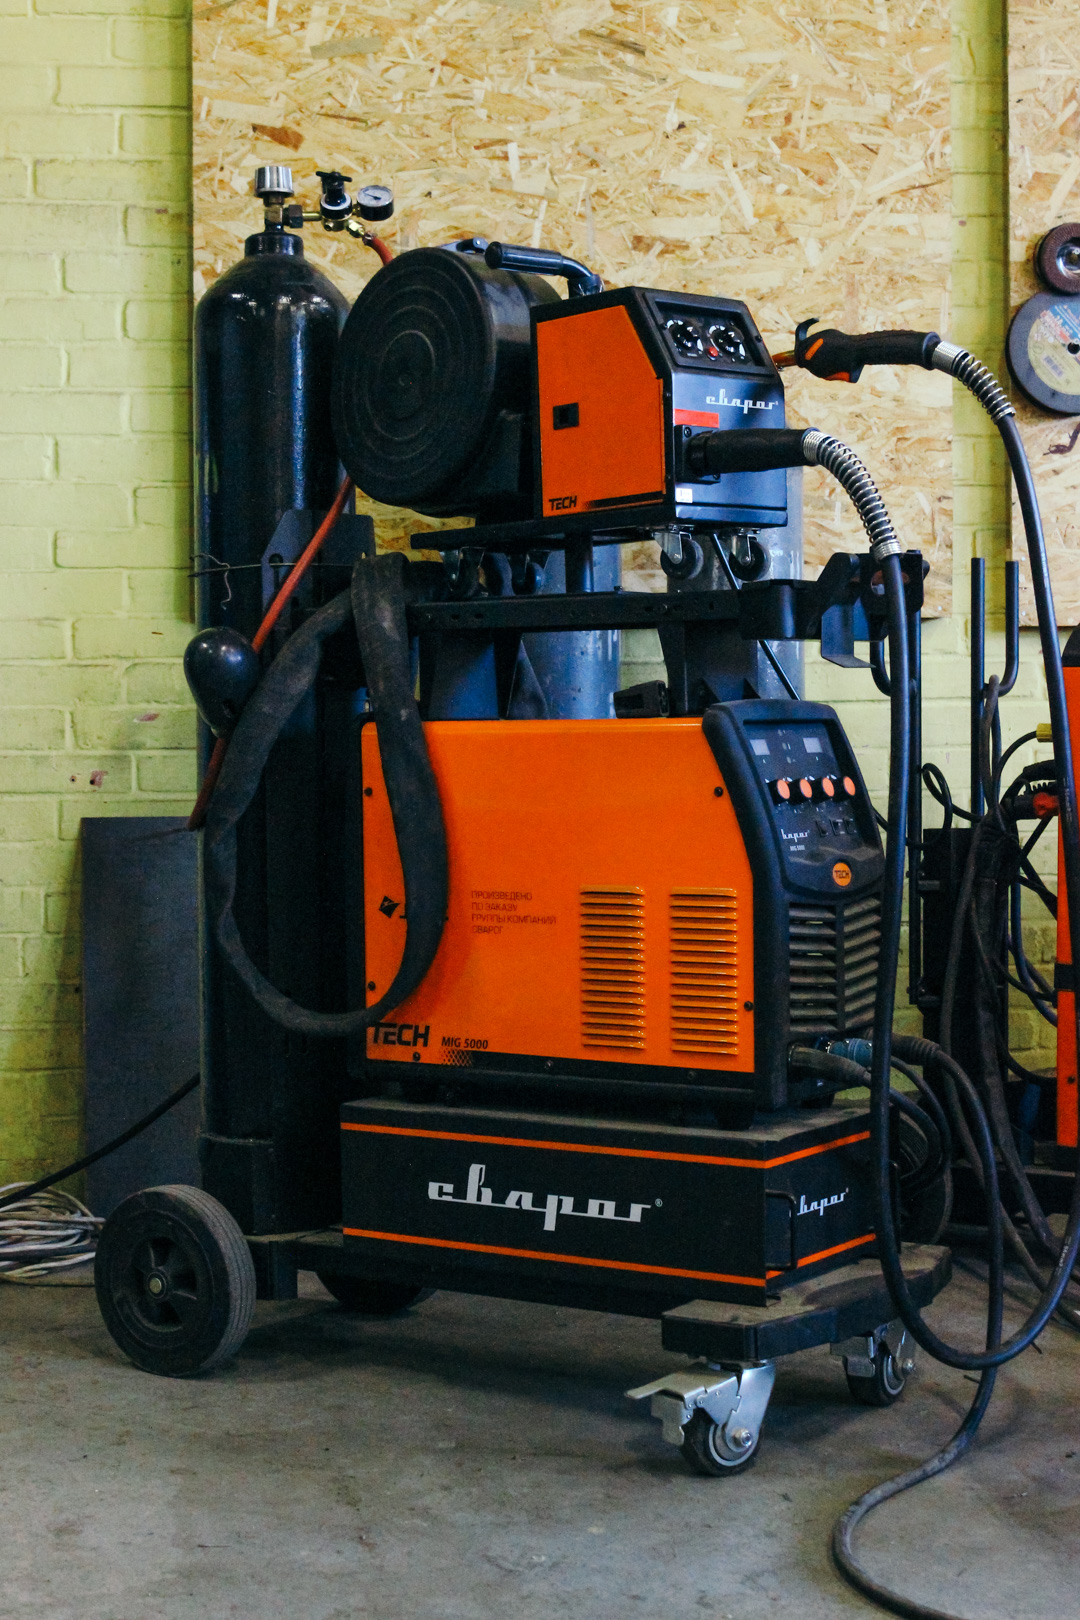
- Виды сварки: ручная дуговая (РДС), полуавтомат MIG/MAG, аргонодуговая TIG для нержавейки и алюминия.
- Материалы: конструкционные и низколегированные стали, нержавеющие стали, алюминиевые сплавы.
- Катет шва: [заполнить: например, 3–8 мм], расположение швов — по чертежу.
- Контроль: визуально-измерительный контроль (ВИК) 100 %, при требовании — [заполнить: ультразвук, капиллярный контроль, испытание на герметичность].
Швы зачищаются под окраску: снимаются брызги, шлак, при необходимости усиление шва снимается заподлицо.
Порошковая окраска
Порошковая окраска даёт прочное покрытие, устойчивое к удару и коррозии; применяется для конструкций, работающих на улице и в цеху.
- Подготовка: обезжиривание, промывка, [заполнить: фосфатирование / дробеструйная очистка], сушка.
- Нанесение: электростатическое напыление, толщина покрытия [заполнить: например, 60–90 мкм].
- Полимеризация: [заполнить: например, 180–200 °C, 15–20 мин].
- Цвета: палитра RAL — [заполнить: какие RAL в наличии, сроки поставки нестандартного цвета].
- Стойкость: адгезия по [заполнить: ГОСТ 9.410 / ISO 2409], солевой туман [заполнить: часов], степень блеска [заполнить: ].
- Ограничения: покрытие не защищает закрытые полости без подготовки — [заполнить: как решается: грунтование, технологические отверстия, закладные].
Порядок работы
- Заявка и чертёж/эскиз. Уточняем назначение, нагрузки, условия эксплуатации и покрытие.
- Расчёт и согласование. Стоимость и срок фиксируются в счёте или договоре; при необходимости предлагаем упрощения по конструкции.
- Подготовка производства. Выпуск DXF для лазера, программ гибки, карт раскроя и сварки.
- Изготовление. Резка → гибка → сварка → зачистка → [заполнить: мехобработка/сверление] → окраска.
- Контроль и отгрузка. Проверка геометрии и покрытия, маркировка, упаковка, доставка — [заполнить: самовывоз / доставка по СПб и ЛО / транспортная компания].
Гарантии, документы, сроки
- Документы: [заполнить: договор, счёт, УПД, сертификаты на металл, паспорт изделия, протокол ВИК].
- Гарантия на конструкции — [заполнить: месяцев], на покрытие — [заполнить: месяцев].
- Сроки: единичная рама средней сложности — [заполнить: дней], серия конструкций — [заполнить: дней] с момента согласования.
- Стоимость: за конструкцию или за килограмм — [заполнить: от ___ ₽/кг]; окраска — [заполнить: от ___ ₽/м²].
Фотографии работ



Частые вопросы
Нужна ли конструкторская документация?
Достаточно эскиза с размерами, но для нагруженных конструкций рекомендуем рабочие чертежи. Если документации нет — [заполнить: кто выполняет КМД: мы или заказчик, на каких условиях].
Красите ли оцинкованную сталь?
[заполнить: да/нет, особенности подготовки оцинковки перед порошковой окраской, гарантия на адгезию].
Можно ли изготовить конструкцию по образцу?
Да, после обмера и согласования эскиза. [заполнить: срок обмера и стоимость работ].
Как проверяется геометрия?
[заполнить: методика — рулетка, лазерный уровень, шаблоны; допуски на диагонали и плоскостность].
Работаете ли с давальческим металлом?
[заполнить: условия приёмки металла заказчика, проверка сертификатов, учёт раскроя и отходов].